 Global
Sgr ' s n Serie høj drejningsmoment ...
Se detaljer
En mixerproducent henvendte sig til SGR med en specifikation, som ingen katalogreducer kunne opfylde: 12.000 Nm udgangsmoment, 43 o/min udgangshastighed og en lodret flangemontering inde i en stram konvolut. Det drev, der til sidst bestod deres accepttest, var ikke en standard gearkasse med ændrede dimensioner. Den blev konstrueret fra driftsprofilen og udad, ved at bruge den samme disciplinerede proces, som gælder for enhver tilpasset gearkasse.
En tilpasset gearkasse adskiller sig fra en modificeret standardreduktion på én grundlæggende måde: sporbarhed. Tandgeometri, materialekvalitet, varmebehandlingscyklus, bearbejdningsstolerancer og testprocedurer følger alle af en skriftlig driftsspecifikation. Intet er forudsat. Denne artikel forklarer, hvordan processen fungerer i praksis, fra den første designberegning til den endelige belastningstest.
Et brugerdefineret gearkasseprojekt starter med dataindsamling, ikke CAD-arbejde. Producenten har brug for inputhastigheden og motoreffekten, den påkrævede udgangshastighed eller reduktionsforhold, nominelt og maksimalt drejningsmoment, driftscyklus, monteringsretning, omgivende forhold, støjgrænser og forventet levetid. En omhyggelig ingeniør beder om mere end et navneskilt. Hvis maskinen påfører stødbelastninger under opstart eller bagning, skal gearkassen absorbere dem. Hvis den kører 24 timer i døgnet, bliver den termiske vurdering og begrænsning. Tabellen nedenfor viser de minimale designinput, og hvad hver enkelt har indflydelse på.
| Design input | Hvad det bestemmer | Eksempelværdi |
|---|---|---|
| Nominelt udgangsmoment | Gearmodul, fladebredde, lejestørrelse | 12.000 Nm |
| Indgangshastighed og motoreffekt | Pitch-line hastighed, smøremetode | 1.450 o/min, 55 kW |
| Spids- og stødbelastninger | Servicefaktor, kassedybde, tandstangsdesign | Det dobbelte af det nominelle drejningsmoment ved opstart |
| Arbejdscyklus | Termisk kapacitet, kølesystem | 24 timer i døgnet, kontinuerligt |
| Monteringsorientering | Lejearrangement, oliestrømningsbane | Lodret, flangeudgang |
| Omgivelsestemperatur | Tætningstype, smøremiddelkvalitet | 45 °C maksimum |
Hvert input ændrer designet. En spidsbelastning på tre gange det nominelle drejningsmoment tvinger tand-rodspændingen og beregningerne af lejelevetid til at blive taget ved den højere værdi. En lodret montering ændrer, hvordan olie når det øverste leje, og om der er behov for et separat smøresystem. En omgivelsestemperatur på 45 °C kan kræve et større hus eller en køleventilator. Når disse parametre mangler, gør ingeniøren enten antagelser eller nægter at citere. Begge dele er bedre end at gætte.
Når arbejdsprofilen er aftalt, vælger ingeniøren geararrangementet. Beslutningen øjeblik af reduktionsforhold, tilgængelig plads og retningen af udgangsaksen. Tre arkitekturer dækker det meste specialarbejde.
Planetgearkasser leverer højt drejningsmoment i en koaksial, kompakt pakke. Fordi belastningen dele mellem flere planetgear, bærer hver tand mindre belastning end i et tilsvarende parallelt akseldesign. Anvendelser, der kræver vedvarende højt drejningsmoment ved lav hastighed, kræver ofte en planetgearkasse med højt drejningsmoment med hærdede og slebne gear og et hus dimensioneret til spidsbelastningen.
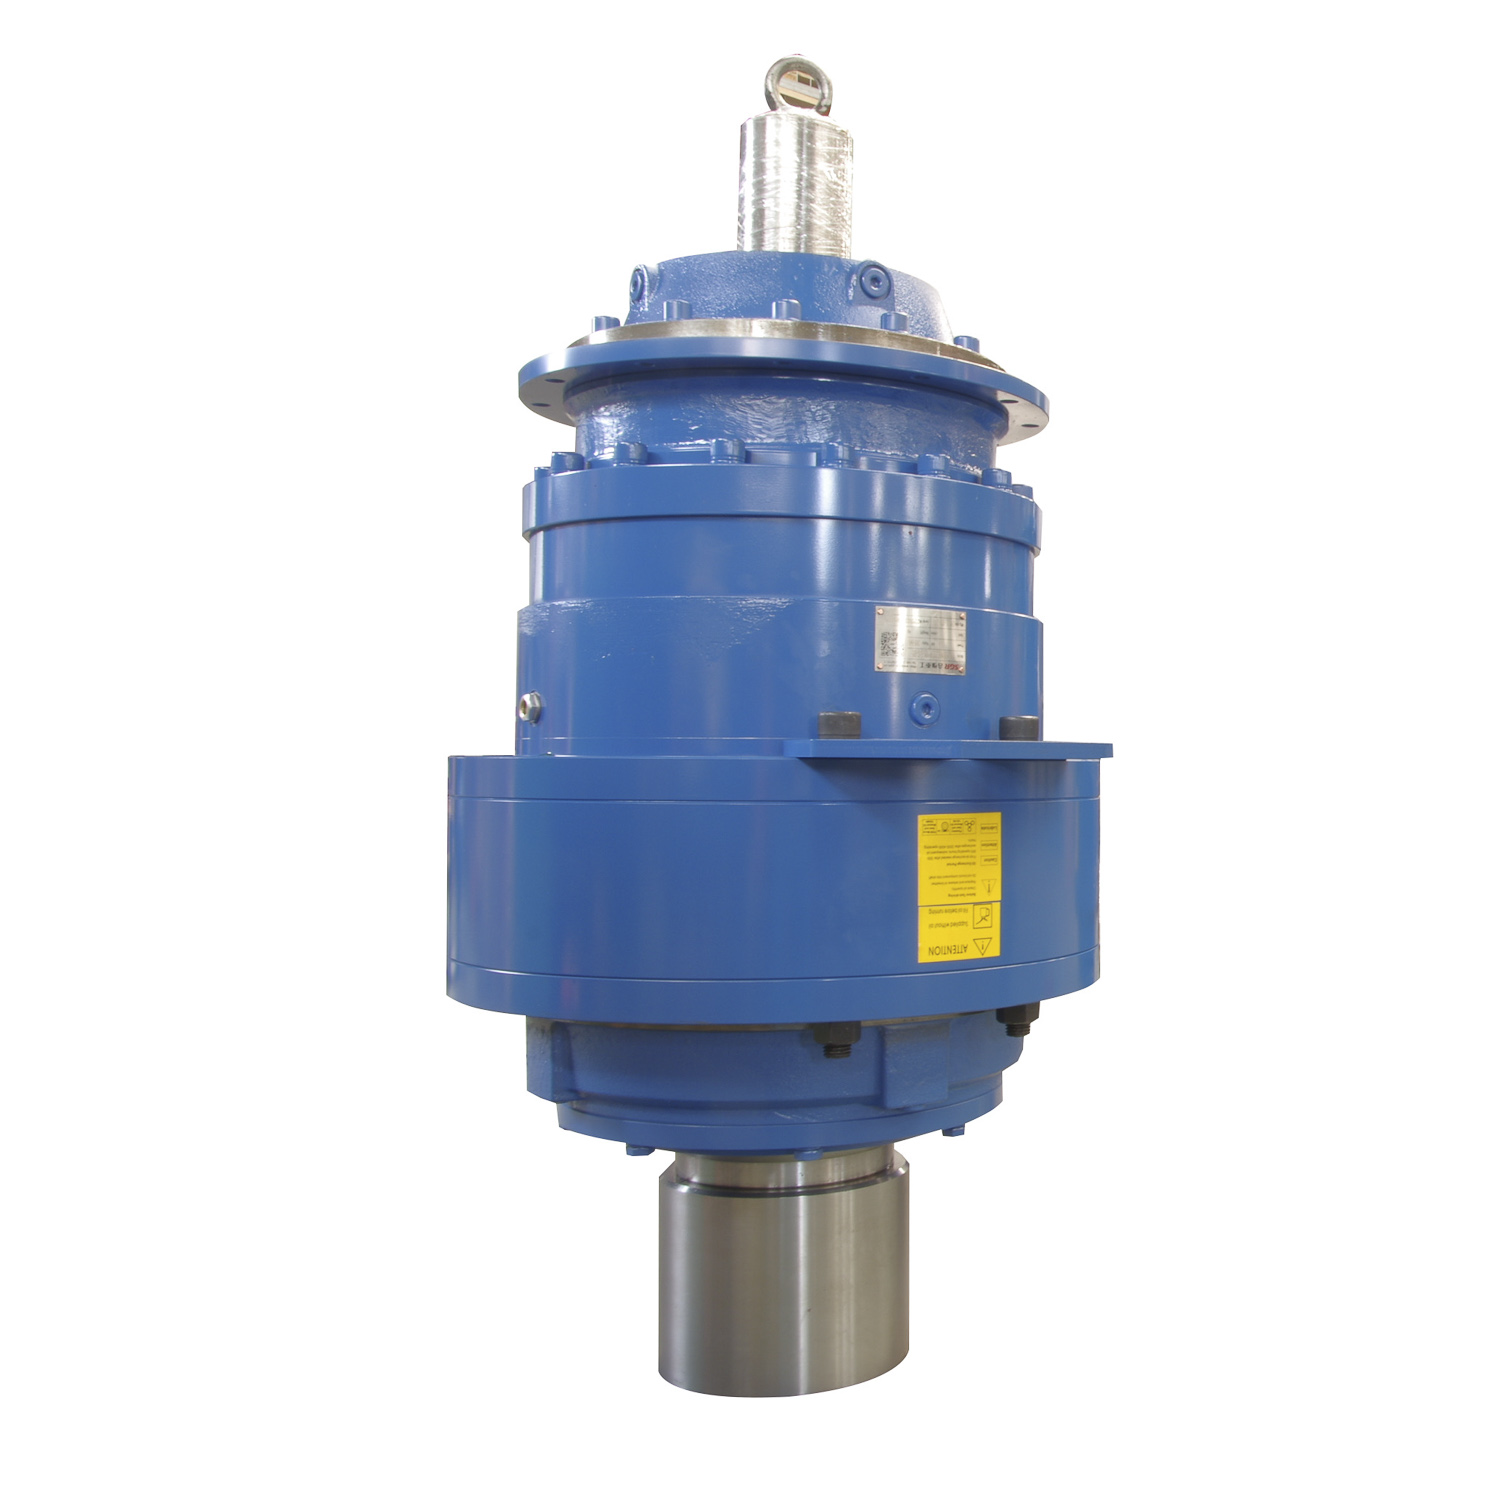 Custom Planetary Gear Reducer med højt drejningsmoment fabrikanter, Company Shanghai SGR Heavy Industry Machinery Co., Ltd er Kina Planetary Gear Reducer med producenter med højt drejningsmoment, OEM/ODM Planetary Gear Red... Se produkt →
Dobbeltomsluttende snekkegearkasser er det sædvanlige valg, når udgangsakslen skal dreje 90 grader fra motoraksen, og belastningen omfatter stød eller vibrationer. Den konkave ormeflade vikler sig rundt om ormehjulet, hvilket giver et større kontaktareal end en cylindrisk orm. Ved blanderservice, hvor omrørerblade møder skiftende væskemodstand, en dobbeltomsluttende snekkegearkasse til mixerapplikationer absorberer disse variationer og holder drevet kompakt.
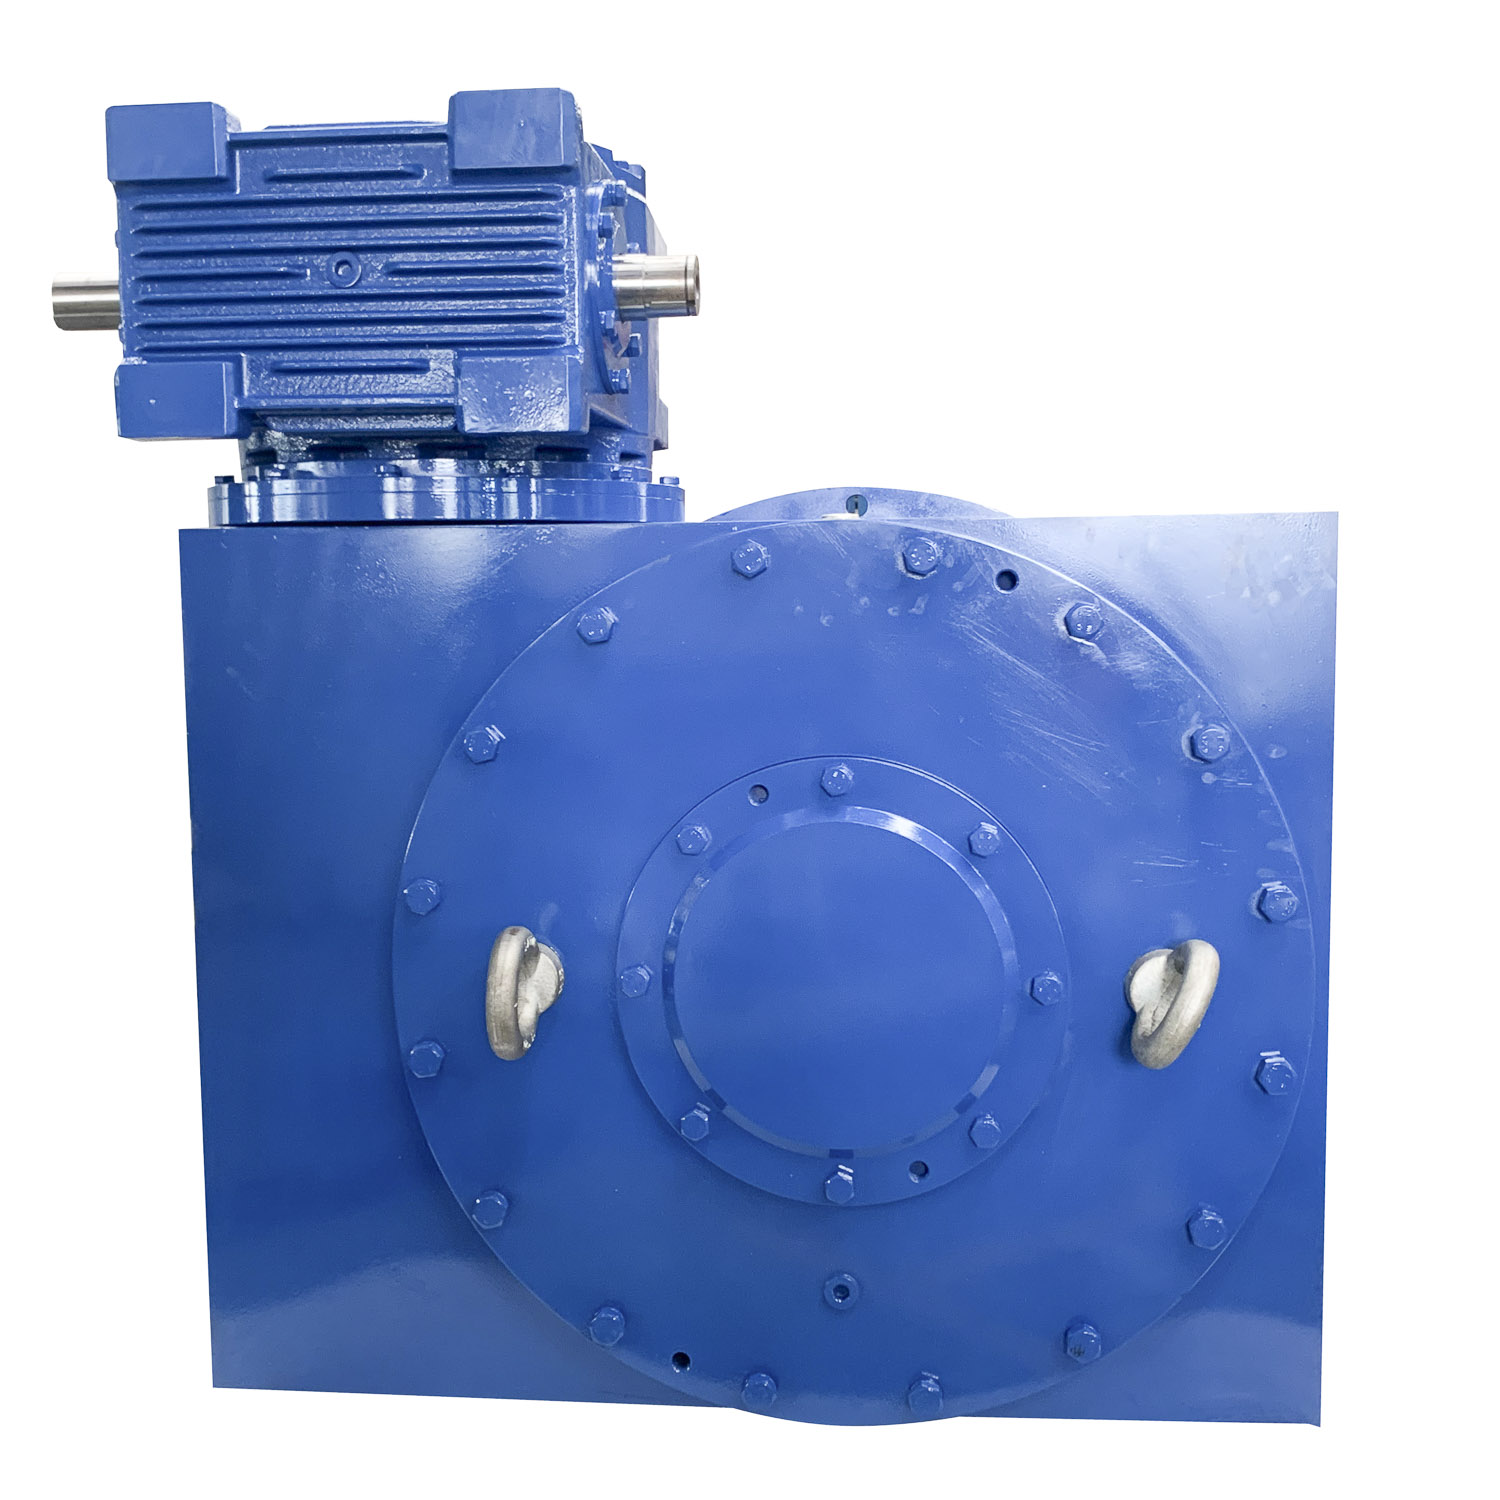 Brugerdefineret dobbelt omsluttende snekkegearkasse til mixerproducenter, Compa Shanghai SGR Heavy Industry Machinery Co., Ltd er China Double Enveloping Worm Gearkasse Anvendelse til Mixer Manufacturers, OEM/ODM Double... Se produkt →
For forhold ud over det praktiske område for et trin, eller når både et stort forhold og et retvinklet output er nødvendigt, kombineret ingeniører et planetarisk trin med et toroidformet ormetrin i ét hus. Planetstadiet giver forholdet; ormetrinet omorienterer udgangsaksen.
Den detaljerede trinberegning fastsætter tandtal, modul, helixvinkel, centerafstand, fladebredde og slørområde. Belastningskapaciteten kontrolleres for tandbøjning og overfladeholdbarhed ved hjælp af klassificeringsmetoder såsom ISO 6336 og AGMA 2001, med en servicefaktor, der anvendes til arbejdscyklus og stødbelastninger. Dette trin bestemmer, om den valgte arkitektur kan opfylde den nødvendige levetid - typisk 20.000 til 50.000 timer for industrielt udstyr - uden at overskride rammen.
Gearets ydeevne bestemmes lige så meget af metallurgi som af geometri. Planetariske og cylindriske gear er normalt lavet af kassehærdende legeret stål. Emnerne karbureres til en kassedybde på ca. 0,8 til 1,2 mm, hærdes til 58 til 62 HRC på flanken og slibes derefter til den endelige geometri. Den hårde sag giver slidstyrke; den hårde kerne giver bøjningsstyrke. Hvis du springer over eller ukorrekt kontrollerer nogen af disse trin, fører det til tidlige pitting eller tandbrud.
Dobbeltomsluttende snekkegearkasser bruger et andet materialepar. Snekken er kassehærdet og slebet, mens snekkehjulet er bearbejdet af en bronzelegering. Bronze tolererer den glidende kontakt, der er forbundet med ormedrev og indlejrede små partikler uden at beskadige ormen. Ved specialarbejde skal materialecertifikatet og varmebehandlingsjournalerne leveres sammen med gearkassen, så købere kan verificere, at den angivne kvalitet og faktisk behandling blev brugt.
Specialfremstilling af gearkasser kombinerer generel bearbejdning med specialiseret gearproduktion. Huse fræses og bores på CNC-maskiner. Gearemner drejes, og tænder skæres ved hobbing eller formning. Efter varmebehandling profilslibes præcisionsgear på CNC-gearslibere for at korrigere forvrængning forårsaget af hærdning. Den komplette sekvens - fra skæring til slibning til endelig inspektion - er dækket i vores tidligere artikel om hemmeligheder bag gearkassefremstilling .
Tolerancer adskiller en tilpasset gearkasse fra en vare-reduktion. Standard industrigear er ofte produceret til DIN kvalitet 7 eller 8. En tilpasset støjsvag gearkasse er typisk slebet til DIN kvalitet 5 eller bedre, med strammere stignings- og profilafvigelsesgrænser. Husboringspositioner holder inden for nogle få mikron, fordi forskydning direkte reducerer lejernes levetid og øger støjen.
De toroidformede overflader på orme med dobbelt indhylling har brug for en dedikeret slibeproces; en konventionel tandsliber kan ikke producere den buede profil. Maskinen, der udfører dette arbejde, skal være lige så præcis som den del, den producerer. SGR udviklede en slibemaskine med fire akser med kompleks kontur til toroidale snekkeprofiler og bruger et dedikeret orm-og-kogeplade-måleinstrument til at kontrollere resultatet. Denne kombination af brugerdefineret værktøj og brugerdefineret inspektion gør det muligt at producere repeterbar dobbelt-indhyllingsorm.
Montering er, hvor designhensigten møder de bearbejdede dele. Lejer er forspændt til det specificerede område, sløret indstilles til den aftalte værdi, og tandkontaktmønsteret kontrolleres. Tætninger og smørebaner verificeres i henhold til monteringsretningen. Når kunden angiver en gearmotorkonfiguration, såsom en planetgearkasse til gearmotorer , er motorflangen og indgangsboringen målt i forhold til tegningen, så motoren passer uden feltændringer.
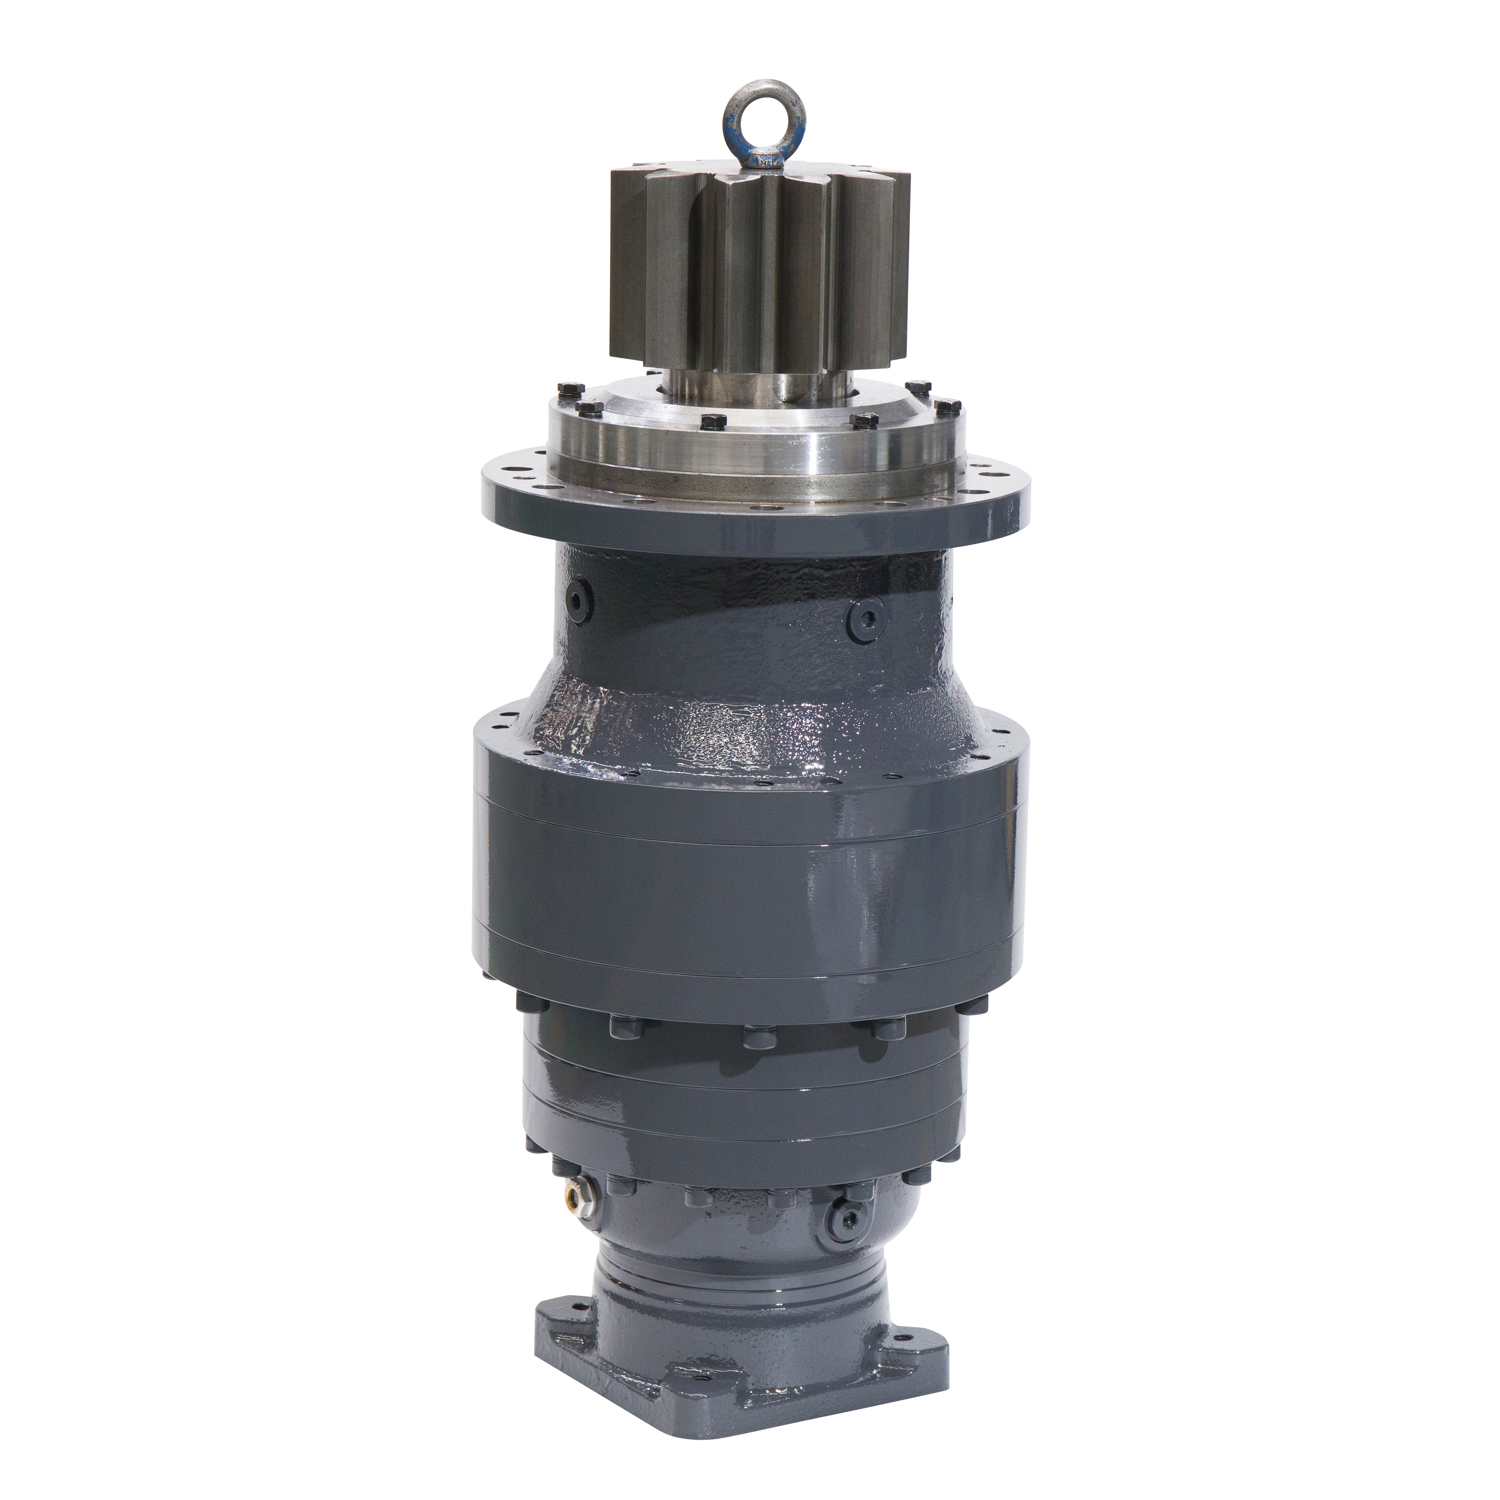 Custom Planetary Gearkasse til Gear Motors Manufacturers, Company Shanghai SGR Heavy Industry Machinery Co., Ltd er Kina planetgearkasse til producenter af gearmotorer, OEM/ODM planetgearkasse til... Se produkt →
Efter montering kører gearkassen på en prøvebænk. En velrenommeret producent måler under belastning:
Måleudstyr er forskellen mellem at kontrollere en gearkasse og bevise den. En koordinatmålemaskine verificerer hus- og geargeometri; et gearkasse-kraft- og effektivitetstestsystem verificerer den samlede enhed under belastning; en back-to-back test rig kan køre enheden i begge retninger. For at regulere industrien kan hele kæden kræve certificering. SGR har bestået det russiske søfartsregister for skibsfartskrav til sine reduktionsanordninger, hvilket fremtvinger dokumenteret materiale og testprocedurer. Den praktiske side af dette emne er forklaret i vores guide vedr hvordan du vælger den rigtige gearkasse til dit projekt .
Fordi en brugerdefineret gearkasse har en lang levetid, fortjener producentens kapacitet den samme undersøgelse som geardesignet. Fire kontrollerer adskiller dygtige leverandører fra forhandlere og lette montagebutikker.
For den første tekniske dybde. Se efter et designteam, der beder om pligtprofilen, før du citerer. En reference til ISO 6336-beregninger og en vilje til at diskutere tandkontaktanalyse er tegn på, at ingeniørarbejde lederprojekt, ikke salgsarket.
For det andet egen produktion. Gearskæring og -slibning bør foregå i leverandørens eget anlæg, med CNC-værktøjsmaskiner og tandslibere på gulvet. En producent, der outsourcer hvert bearbejdningstrin, kan ikke kontrollere tolerancer eller leveringstid.
For det tredje inspektion og prøvning. Anlægget bør eje sine måleinstrumenter og testsystemer. Hvis måling outsourcer, brydes feedback-sløjfen, der forbedrer kvaliteten.
For det fjerde ansøgningserfaring. Bed om referenceinstallationer i lignende maskiner og om dokumenterede erfaringer fra disse projekter. A tilpasset gearkasse leverandør med et årti af design- og produktionserfaring vil nævne de kritiske detaljer uden tøven.
Den brugerdefinerede gearkasseproces er ikke et mysterium, men det er uforsonligt over for genveje. Definer driftsprofilen ærligt, verificer beregningen, kontroller materialet og varmebehandlingen, mål gearene og test den samlede enhed under belastning. Når alle fem trin tages seriøst, bliver den tilpassede gearkasse en af de mest pålidelige dele af den maskine, den kører.

Sgr ' s n Serie høj drejningsmoment ...
Se detaljer
Produktinfo: De MNC3E400 -serien High Spee...
Se detaljer
Centerafstand: 100 ~ 710 mm Hastighedsforhold: i ≥ 10. Design modularisering, specifikatio...
Se detaljer
Centerafstand: 100 ~ 710 mm Hastighedsforhold: i ≥ 10. Design modularisering, specifikatio...
Se detaljer
Forskellige hastighedsforhold kan vælges, standard hydraulisk motorgrænseflade, udgangsaksletænde...
Se detaljer
Gearkassen er designet med standardisering og god tætning, så den kan tilpasse sig multi-vinkelin...
Se detaljer
Ved at kombinere den høje effektivitet af planetarisk gearoverførsel med en selvlåsende kapacitet...
Se detaljer
SGR er en ISO 9001-certificeret, DNV-akkrediteret industriens gearkasseproducent siden 1996. Vi leverer forskellige gearreduktionsanlæg til mærker over hele verden.

